Un plano incompleto no se corrige en papel: se convierte en cortes repetidos, piezas que no ensamblan, retrabajos de soldadura y demoras en obra. Esta guía de planos para fabricación metálica está dirigida a responsables de ingeniería, compras y supervisión que necesitan convertir un requerimiento estructural en componentes fabricables, verificables e instalables.
En infraestructura eléctrica, telecomunicaciones, seguridad urbana o proyectos industriales, el plano es el punto de control que une cálculo, suministro, fabricación e instalación. Debe transmitir una decisión técnica sin depender de interpretaciones del taller o del personal en campo.
Qué debe resolver un plano de fabricación metálica
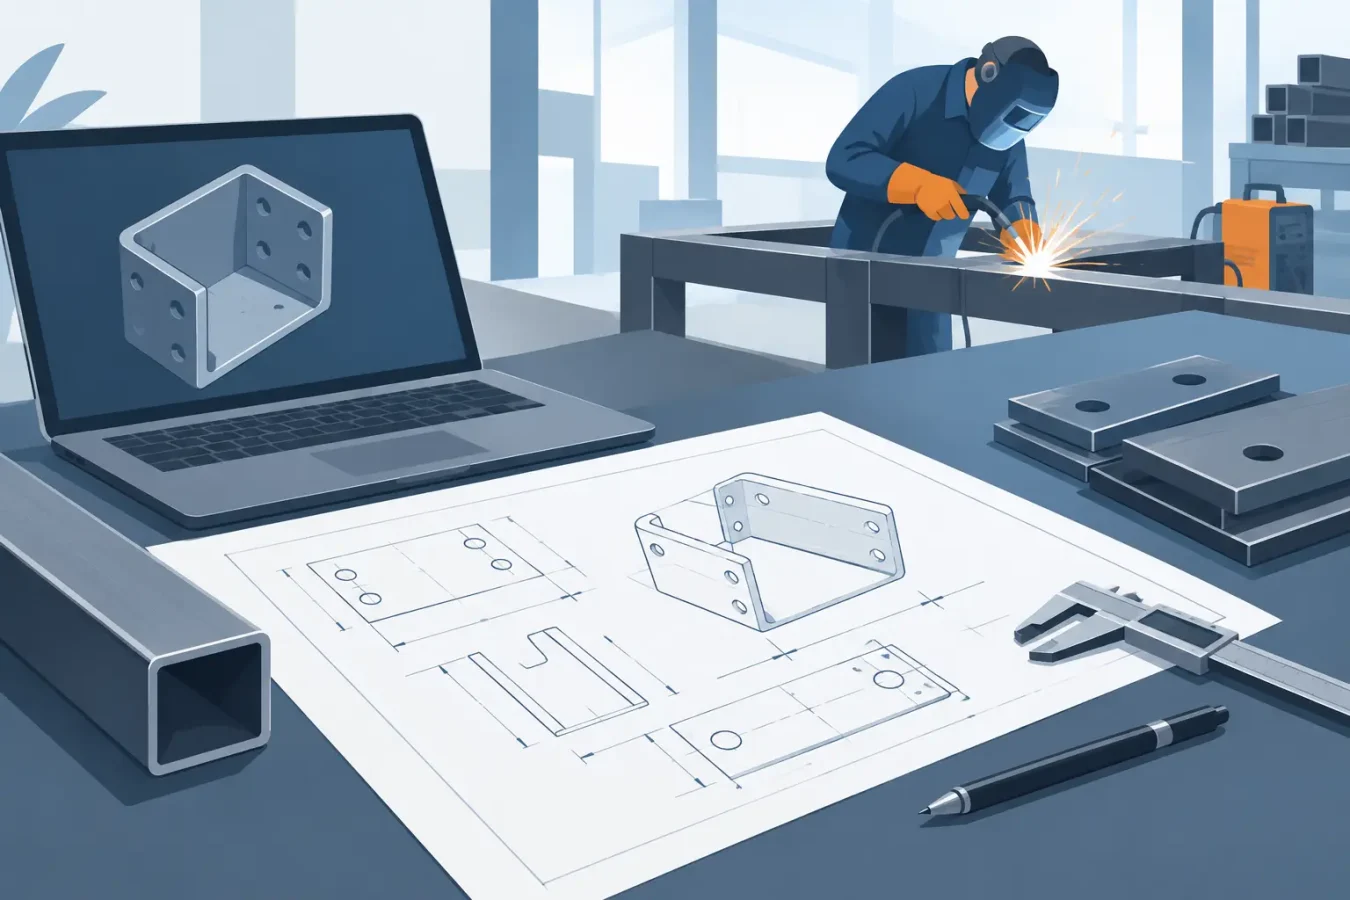
Un plano de fabricación no es una representación visual de la estructura. Es un documento de producción. Define qué se fabrica, con qué material, en qué secuencia se ensambla y qué condiciones deben cumplirse para que la pieza responda al diseño estructural.
Esto aplica tanto a una torre para telecomunicaciones como a un arco carretero, una estructura para subestación, un poste de CCTV o una red de soporte para sistemas de pararrayos. Aunque cambie la geometría, la lógica es la misma: cada elemento debe poder identificarse, cortarse, habilitarse, soldarse, protegerse y montarse sin perder trazabilidad.
Un buen juego documental también evita un riesgo habitual: que la ingeniería sea correcta, pero la fabricación se ejecute con supuestos distintos. La diferencia puede estar en una placa orientada al lado equivocado, una perforación fuera de patrón o una preparación de junta no definida. En proyectos críticos, esos detalles no son menores.
La jerarquía documental que evita errores en taller
El plano general de conjunto establece la configuración completa. Muestra dimensiones globales, niveles, ejes, ubicación de componentes, referencias de montaje y relaciones con cimentaciones, equipos o estructuras existentes. Su función es dar contexto, no reemplazar el detalle de cada pieza.
A partir de ahí se desarrollan los planos de ensamble y los planos de detalle. El plano de ensamble indica cómo interactúan los subconjuntos, qué uniones se realizan en taller y cuáles se reservan para campo. El plano de detalle, en cambio, entrega la información directa para producir una pieza individual: perfil, espesor, longitud, barrenos, dobleces, chaflanes, marcas y cantidad requerida.
La nomenclatura debe conectar todos estos documentos. Una marca de pieza, por ejemplo P-024, debe aparecer de forma consistente en el plano, la lista de materiales, el programa de corte y el empaque. Cuando cada área usa descripciones propias, se pierde control entre revisión, fabricación y despacho.
En una estructura atornillada conviene diferenciar claramente piezas de taller, tornillería y accesorios de montaje. En una estructura soldada, además, se deben identificar subconjuntos transportables y juntas de cierre en sitio. El criterio depende de dimensiones, peso, acceso de grúa, logística y capacidad de maniobra. No existe una sola solución válida para todos los proyectos.
Información mínima por pieza
Cada detalle debe permitir fabricar sin consultas innecesarias y, al mismo tiempo, facilitar una inspección objetiva. Como base, debe incluir:
- Marca única de pieza, cantidad, escala y revisión vigente.
- Material especificado, perfil comercial, grado, espesor y longitud de corte.
- Cotas funcionales de perforaciones, placas, muescas, dobleces y preparaciones de borde.
- Identificación de soldaduras, acabado superficial y peso teórico cuando aplique.
Las dimensiones deben tomarse desde referencias claras. Acotar una serie de perforaciones de manera encadenada puede acumular variaciones y provocar que el último barreno quede fuera de posición. Para conexiones críticas, resulta más seguro establecer una cara o eje de referencia y dimensionar desde ese punto.
Materiales, tolerancias y uniones: donde se concentra la calidad
El plano debe nombrar el material con precisión suficiente para compras y producción. Decir solamente “acero” deja abierta una decisión que puede afectar resistencia, soldabilidad, disponibilidad y protección anticorrosiva. Deben definirse el perfil, la especificación aplicable, el espesor nominal y cualquier requisito de certificado o trazabilidad por lote.
Las tolerancias tampoco deben copiarse sin criterio. Una tolerancia muy cerrada incrementa tiempo de fabricación y costo sin aportar desempeño; una demasiado amplia puede impedir el ensamble o alterar la transmisión de cargas. El punto correcto depende de la función de la dimensión. Un claro para una cubierta no exige lo mismo que el patrón de barrenos de una placa de conexión.
Las uniones soldadas requieren el mismo nivel de definición. El símbolo de soldadura debe indicar tipo, tamaño, longitud, ubicación y condición de continuidad cuando sea necesaria. Si se requiere preparación de junta, soldadura por ambos lados o inspección específica, debe quedar establecido. Dejar la decisión al criterio de fabricación puede generar diferencias de calidad, consumo excesivo de material o distorsión térmica.
También es necesario distinguir las soldaduras de taller de las soldaduras de campo. En muchos proyectos, reducir operaciones de soldadura en sitio mejora control y productividad. Sin embargo, una pieza completamente armada puede exceder límites de transporte o dificultar el izaje. El plano debe resolver ese equilibrio desde la etapa de ingeniería, no cuando el material ya está habilitado.
El acabado anticorrosivo debe aparecer desde el diseño
La protección superficial no se agrega al final como un trámite. Galvanizado, pintura industrial o sistemas combinados afectan preparación, drenajes, ventilaciones, accesos y secuencia de fabricación.
Cuando una pieza se galvanizará, los perfiles cerrados y los ensambles huecos requieren perforaciones de venteo y drenaje adecuadamente ubicadas. Si se omiten, se compromete el proceso y se generan riesgos operativos. En estructuras pintadas, el plano o especificación debe indicar preparación de superficie, sistema de recubrimiento, espesores requeridos y zonas que deban permanecer libres de pintura para una conexión eléctrica o una soldadura posterior.
En sistemas de tierra física y pararrayos, la continuidad eléctrica entre elementos también debe revisarse. Una capa protectora o una unión mecánica mal resuelta puede afectar el desempeño previsto. El detalle constructivo debe responder al sistema completo, no solo a la apariencia de la estructura.
Cómo revisar planos antes de liberar fabricación
La liberación debe ser una revisión técnica cruzada, no una autorización administrativa. Ingeniería confirma que las piezas representan el cálculo y las cargas previstas. Manufactura valida que perfiles, espesores, tolerancias, secuencias de armado y soldaduras sean realizables con los procesos disponibles. Instalación revisa accesos, pesos, puntos de izaje, uniones de campo y compatibilidad con condiciones reales de obra.
Una revisión eficaz inicia con el plano general y baja al detalle. Primero se comprueba que ejes, niveles, geometría y conexiones correspondan al proyecto. Después se comparan marcas y cantidades entre planos y lista de materiales. Finalmente, se revisan los puntos con mayor impacto: placas base, anclajes, uniones de cambio de sección, diagonales, ménsulas, puertas de acceso, escaleras y componentes que conectan con equipos de terceros.
El control de revisiones es indispensable. Cada plano debe mostrar código, fecha y descripción del cambio. Si una modificación altera peso, perforaciones, material o configuración de montaje, debe reflejarse también en la lista de corte, el programa de producción y los documentos de instalación. Fabricar con una revisión obsoleta es uno de los errores más costosos porque suele detectarse cuando la estructura ya está terminada o en sitio.
Errores que comprometen plazo, costo y seguridad
El primero es separar el diseño de la manufactura. Una geometría puede ser estructuralmente viable, pero difícil de cortar, soldar o proteger. El segundo es omitir detalles de interfaz: anclas, pernos, bridas, bases, equipos, ductos y cimentaciones deben tener referencias comunes entre especialidades.
Otro error recurrente es considerar el peso total sin evaluar el peso de cada módulo. Una torre o estructura modular puede cumplir con la capacidad de transporte, pero tener secciones que rebasan la capacidad de izaje disponible en obra. También son frecuentes los planos con símbolos de soldadura genéricos, sin dimensión ni alcance, y las listas de materiales que no reflejan la última revisión.
La fabricación propia permite detectar estos puntos con anticipación porque acerca la ingeniería al proceso real de corte, habilitado, armado, soldadura y control dimensional. En SOLET, esa coordinación forma parte del enfoque para estructuras metálicas destinadas a infraestructura que no admite improvisaciones.
Del plano aprobado a una estructura verificable
Un plano liberado debe conservar su utilidad durante toda la ejecución. En taller sirve para identificar material, controlar dimensiones y documentar inspecciones. En logística permite clasificar subconjuntos y tornillería. En obra guía el montaje y ayuda a verificar que la estructura instalada corresponde a la solución calculada.
Por eso, la calidad documental debe evaluarse con una pregunta concreta: ¿un equipo competente puede fabricar e instalar esta estructura sin completar información por su cuenta? Si la respuesta es no, el plano todavía no está listo para producción.
La mejor oportunidad para reducir correcciones, detener retrabajos y proteger el calendario de obra ocurre antes del primer corte. Un plano claro no solo define acero y dimensiones: fija el estándar técnico con el que el proyecto llegará a operación.