Una pieza metálica no se define únicamente por sus dimensiones finales. La calidad del borde, la zona afectada por calor, la tolerancia y el trabajo posterior determinan si podrá soldarse, pintarse, galvanizarse o integrarse correctamente a una estructura. Por ello, la decisión entre corte láser versus plasma industrial debe responder a las exigencias reales del proyecto, no solo al costo inicial por metro de corte.
En infraestructura eléctrica, telecomunicaciones, seguridad urbana y manufactura de estructuras, seleccionar el proceso correcto impacta directamente en tiempos de fabricación, desperdicio de material, repetibilidad y cumplimiento de especificaciones. Láser y plasma son tecnologías capaces de resolver aplicaciones industriales, pero sus resultados no son equivalentes.
Corte láser versus plasma industrial: diferencias de proceso
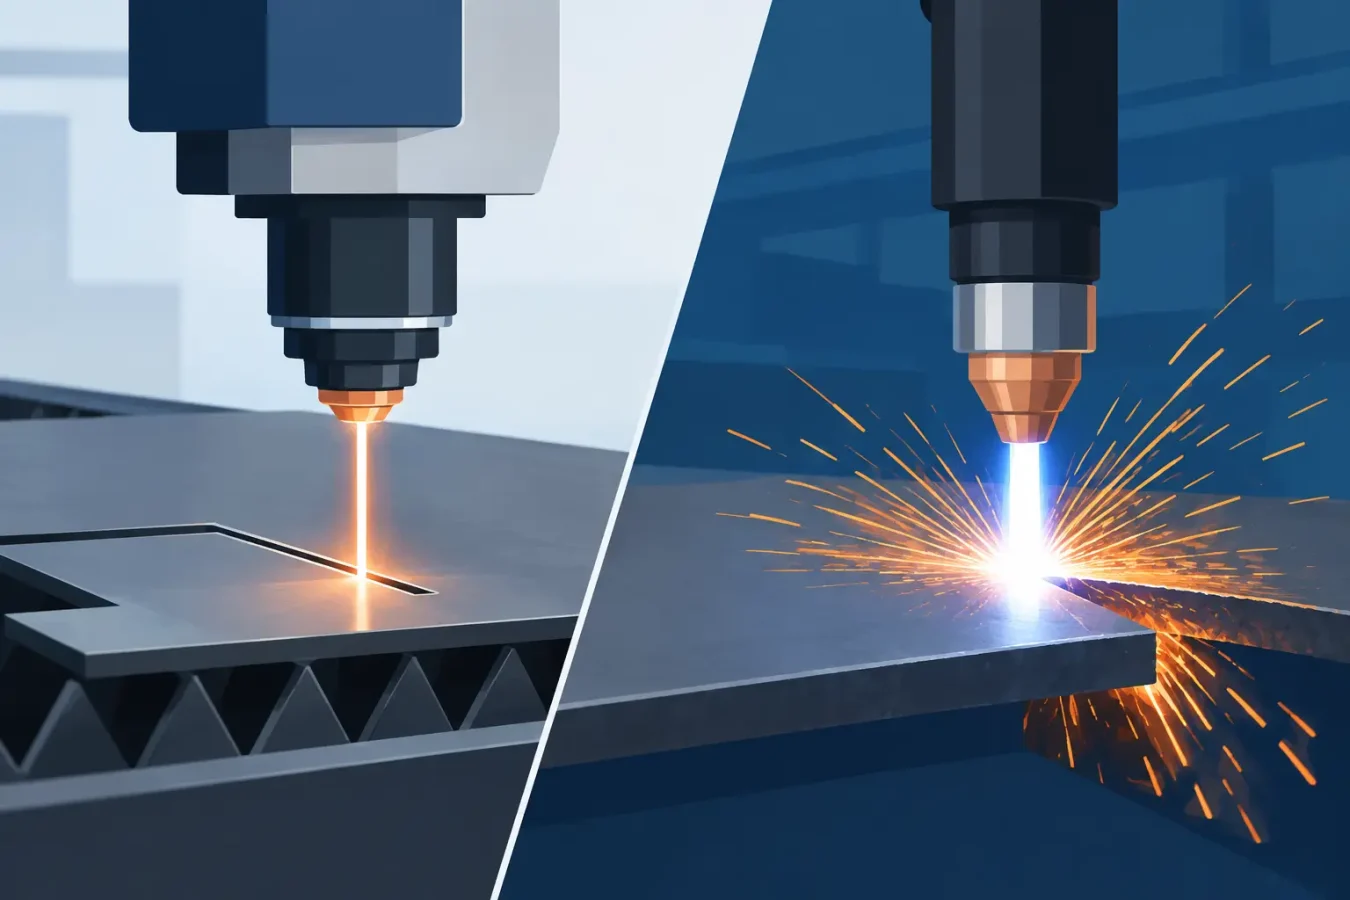
El corte láser concentra un haz de alta energía sobre una zona muy reducida del metal. El material se funde o vaporiza de forma controlada y un gas asistente expulsa el material de la ranura. Este principio permite obtener geometrías detalladas, perforaciones pequeñas y contornos con una calidad de borde elevada.
El corte por plasma utiliza un arco eléctrico y un gas ionizado a alta temperatura para fundir el metal conductor. Es un proceso particularmente eficaz para aceros al carbón y espesores medios o altos, donde la velocidad de remoción de material y la capacidad de corte adquieren mayor relevancia que el acabado fino.
La diferencia central no es que uno sea superior en todos los casos. El láser privilegia precisión, detalle y menor necesidad de acabado secundario. El plasma prioriza productividad y economía en determinadas condiciones de espesor y volumen. La selección debe partir del tipo de pieza, el material, la tolerancia permitida y la etapa posterior de fabricación.
Precisión, tolerancias y calidad del borde
Cuando una placa formará parte de un ensamble con perforaciones, dobleces, placas base, orejas de izaje, soportes o conexiones atornilladas, la exactitud dimensional deja de ser un atributo deseable y se convierte en una condición de fabricación. El corte láser suele ofrecer una ranura más estrecha, esquinas definidas y una menor zona térmicamente afectada.
Esto es relevante en piezas con múltiples perforaciones, ranuras estrechas, diseños repetitivos o tolerancias cerradas. Un borde más limpio reduce operaciones posteriores como desbaste, rectificado o corrección manual, y también favorece la preparación para pintura electrostática, recubrimientos anticorrosivos y ensambles de precisión.
El plasma puede producir cortes funcionales y confiables, especialmente con equipos CNC bien calibrados, consumibles adecuados y una correcta programación. Sin embargo, suele generar una mayor conicidad en el borde, más escoria en ciertas condiciones y una zona térmica más amplia. Si la pieza requiere acabados estéticos o un ensamble de alta precisión, estos factores pueden traducirse en horas adicionales de trabajo.
No toda pieza necesita la misma calidad superficial. En componentes estructurales de gran tamaño, donde el borde será soldado o no estará expuesto visualmente, un acabado de plasma puede ser plenamente adecuado. El criterio correcto consiste en especificar la calidad requerida, no en pagar por una precisión que el proyecto no utilizará.
Espesor, material y capacidad de corte
El espesor es uno de los primeros filtros para decidir. El corte láser es altamente competitivo en láminas delgadas y espesores medios, particularmente cuando se requiere velocidad junto con detalle geométrico. También ofrece buenos resultados en acero al carbón, acero inoxidable y aluminio, según la potencia disponible y la configuración del equipo.
El plasma tiene una posición sólida al trabajar placas de mayor espesor. Para piezas estructurales pesadas, refuerzos, placas de conexión o componentes donde la tolerancia es más abierta, puede ofrecer una relación eficiente entre capacidad, velocidad y costo operativo. También es una alternativa práctica cuando el diseño contiene trazos amplios y no exige perforaciones pequeñas o radios interiores muy cerrados.
La evaluación no debe limitarse al máximo de espesor que puede cortar cada tecnología. Una misma placa puede ser técnicamente cortable por ambos procesos, pero solo uno puede entregar el borde, tiempo de ciclo y costo total que la aplicación necesita. También deben revisarse la composición del material, su condición superficial y la disponibilidad de operaciones posteriores.
Velocidad de producción y costo total
Comparar precios por pieza sin revisar el proceso completo puede llevar a decisiones costosas. El plasma suele presentar una ventaja económica en ciertas placas gruesas y geometrías simples. Su capacidad de corte permite procesar componentes de gran formato con eficiencia, especialmente cuando el acabado de borde no demanda intervención adicional.
El láser puede tener un costo de corte inicial mayor en algunas aplicaciones, pero esa diferencia debe analizarse frente a la reducción de retrabajos. Si una pieza sale lista para doblado, ensamble o pintura, disminuyen las operaciones manuales, el manejo de material y la variación entre lotes. En proyectos con cientos o miles de componentes repetitivos, esa estabilidad puede representar un ahorro relevante.
El anidado también influye. Una programación eficiente aprovecha mejor la placa, reduce desperdicio y mantiene la trazabilidad de cada lote. Para compras industriales, el indicador útil no es solamente el precio de corte, sino el costo total de la pieza terminada y lista para incorporarse al proyecto.
Cómo elegir el proceso para una aplicación industrial
La elección debe definirse desde ingeniería y no dejarse para el final de la orden de compra. Si el componente tiene perforaciones precisas, figuras complejas, tolerancias cerradas o requerimientos de acabado visibles, el corte láser normalmente es la opción más conveniente. También lo es cuando el objetivo consiste en minimizar ajustes durante el ensamble.
Si se trabaja con placas de mayor espesor, geometrías amplias, piezas estructurales de gran tamaño o requisitos dimensionales menos exigentes, el plasma puede ofrecer una solución técnicamente adecuada y económicamente eficiente. Es común que un mismo proyecto combine ambos procesos según la función de cada componente.
Antes de liberar fabricación, conviene revisar cuatro variables: espesor y tipo de metal, tolerancia dimensional, calidad de borde requerida y proceso posterior. A estas se suman el volumen de piezas, la fecha de entrega y el destino final del componente. Una placa para un gabinete, una estructura para CCTV, una torre de telecomunicaciones o un arco carretero no enfrenta las mismas condiciones de fabricación ni de servicio.
El proveedor debe aportar criterio de manufactura
El corte es una etapa dentro de una cadena productiva que puede incluir ingeniería, habilitado, doblez, soldadura, ensamble, recubrimiento e instalación. Cuando el proveedor conoce esa cadena, puede detectar desde el inicio si un diámetro de perforación, una separación entre cortes o una tolerancia propuesta generará problemas en taller o en campo.
Para proyectos críticos, la capacidad de fabricación propia y el control del proceso son factores decisivos. En SOLET, el análisis del corte se integra con la fabricación de estructuras metálicas y con los requerimientos funcionales del proyecto. Esto permite atender piezas con una visión de manufactura completa, no como elementos aislados de una cotización.
La documentación técnica también debe ser clara: planos liberados, materiales definidos, espesores verificados, cantidades por partida y criterios de aceptación del borde. Esta información reduce interpretaciones, protege el programa de obra y facilita inspecciones de calidad.
Elegir entre láser y plasma no consiste en adoptar una tecnología por preferencia. Consiste en definir qué proceso protege mejor la función de la pieza, el presupuesto y la continuidad de la fabricación. Cuando la decisión se toma con datos de ingeniería, el corte deja de ser un detalle de taller y se convierte en una ventaja operativa para todo el proyecto.