Una placa que no cumple con la tolerancia de ensamble genera retrabajos, retrasos de montaje y costos que no aparecen en la cotización inicial. Por eso, elegir entre corte láser o plasma para metal no debe basarse únicamente en el precio por metro o por pieza. La geometría, el espesor, la calidad de borde, el volumen y el proceso posterior definen qué tecnología ofrece un resultado viable para cada proyecto.
En estructuras metálicas, gabinetes, soportes, placas de conexión, componentes para telecomunicaciones y piezas industriales, el método de corte debe responder a especificaciones de fabricación reales. Una decisión correcta reduce operaciones secundarias, mejora el ajuste en campo y protege el programa de obra.
Corte láser o plasma para metal: diferencias operativas
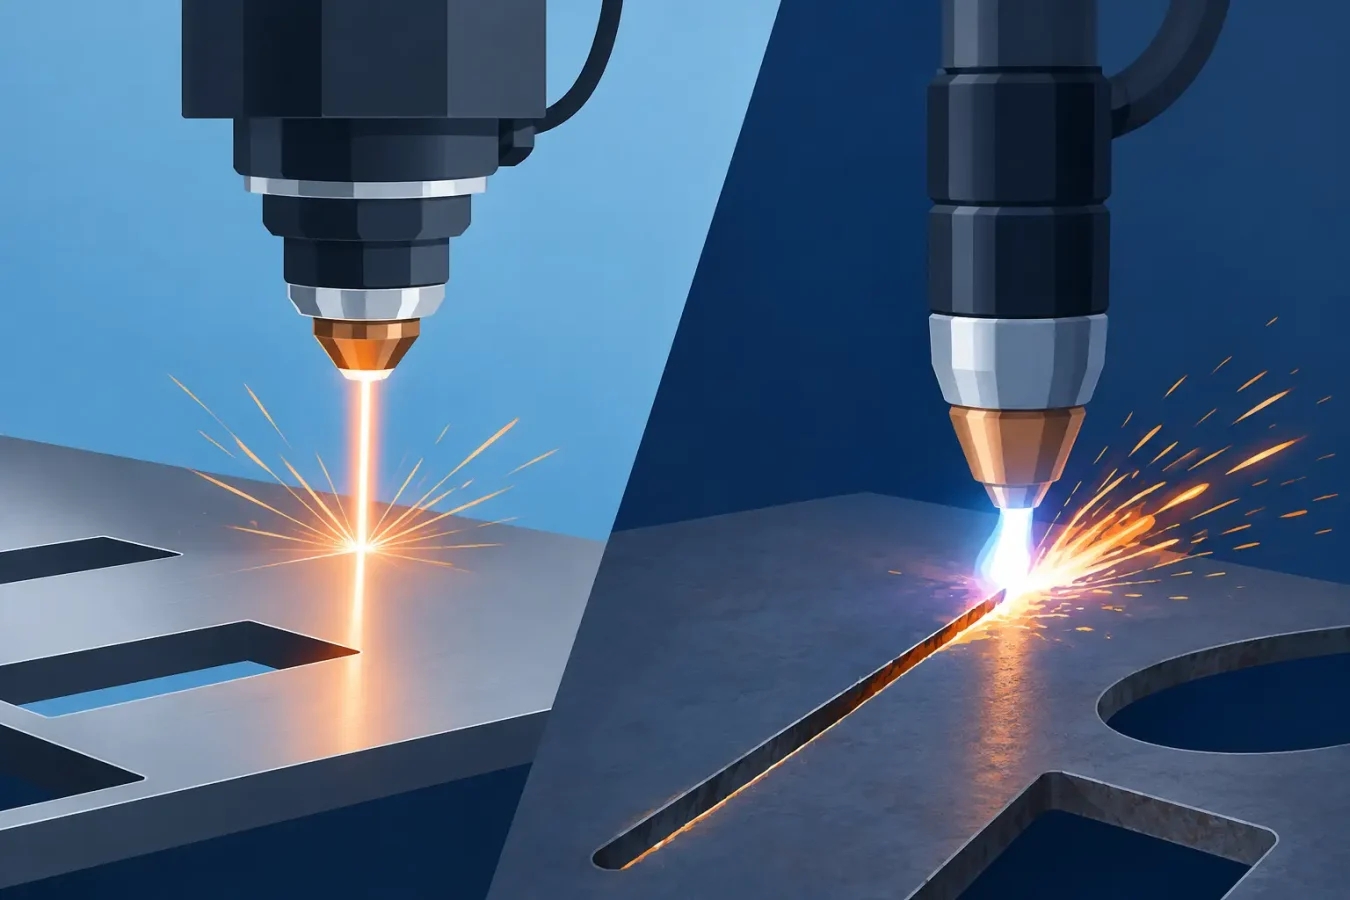
El corte láser utiliza un haz concentrado de alta energía para fundir o vaporizar el material a lo largo de una trayectoria controlada. Un gas de asistencia expulsa el material fundido y contribuye a definir el borde de corte. Su principal fortaleza es la precisión: permite contornos complejos, perforaciones pequeñas y tolerancias consistentes en espesores delgados y medios.
El corte por plasma forma un arco eléctrico a través de un gas ionizado. Ese arco transfiere energía al metal conductor y lo separa con alta velocidad, especialmente en materiales de mayor espesor. Es un proceso consolidado para acero al carbón, acero inoxidable y aluminio, con una productividad relevante cuando la prioridad es cortar placa pesada o preparar componentes de gran formato.
Ambos procesos son industriales y confiables cuando se aplican dentro de su rango. La diferencia no está en que uno sea universalmente superior, sino en la relación entre calidad requerida, espesor de la pieza y costo total de fabricación.
Precisión, tolerancia y calidad de borde
Cuando una pieza debe integrarse con dobleces, barrenados, soldadura automatizada o ensambles atornillados, la estabilidad dimensional es determinante. El láser suele entregar una ranura de corte más estrecha y una zona afectada por el calor más controlada. Esto favorece esquinas definidas, detalles pequeños, perforaciones cercanas al espesor del material y patrones repetitivos.
También reduce la necesidad de desbaste en muchas aplicaciones, aunque el resultado depende de la potencia del equipo, el tipo de material, la condición de la lámina y los parámetros programados. Una pieza de precisión no depende solo de la máquina: inicia con un archivo validado, referencias dimensionales claras y una estrategia de corte adecuada.
El plasma puede producir bordes funcionales para estructuras, placas base, cartabones y componentes de mayor tamaño. Sin embargo, es más probable que requiera limpieza de escoria, esmerilado o preparación adicional cuando el borde quedará visible, se soldará con exigencias específicas o debe cumplir tolerancias cerradas. La conicidad del corte y la textura del borde deben revisarse contra el uso final de la pieza, no contra una expectativa estética aislada.
En términos prácticos, si el componente exige alta repetibilidad, cortes interiores pequeños o acabado limpio desde la primera operación, el láser suele ser la opción más eficiente. Si la pieza es pesada y tendrá procesos posteriores de habilitado o soldadura, el plasma puede ser una decisión técnica y económicamente correcta.
El espesor cambia la decisión
El rango de espesor es uno de los primeros filtros para seleccionar proceso. En lámina delgada y media, el láser ofrece velocidad, detalle y calidad de borde con una ventaja clara para piezas de geometría compleja. Es especialmente útil en fabricación de gabinetes, ménsulas, placas de fijación, cubiertas, soportes y partes que deben ensamblar sin ajustes manuales extensos.
A medida que el espesor aumenta, la evaluación debe ser más cuidadosa. Un sistema láser de potencia adecuada puede procesar placas gruesas con buenos resultados, pero el costo operativo y el tiempo de máquina deben analizarse frente a la cantidad de piezas, el acabado solicitado y el tipo de acero. No conviene especificar láser por inercia si la tolerancia del proyecto admite plasma y el volumen de placa pesada es significativo.
El plasma destaca en acero de mayor calibre y en piezas estructurales donde la velocidad de separación tiene prioridad. Para bastidores, placas de anclaje, elementos de torres, refuerzos y componentes que recibirán soldadura posterior, puede ofrecer una productividad muy competitiva. Aun así, se debe definir desde ingeniería si el borde requiere maquinado, biselado, limpieza o inspección antes de integrarlo al conjunto.
Material y geometría: variables que no deben omitirse
El acero al carbón es compatible con ambos procesos, pero su comportamiento varía según el espesor, la composición y el estado superficial. Óxido, pintura, laminación irregular o contaminación pueden afectar la estabilidad del corte y la calidad final. Una revisión previa del material evita programar parámetros con base en condiciones ideales que no existen en la placa recibida.
En acero inoxidable y aluminio, la selección del gas, la potencia y la estrategia térmica adquieren mayor relevancia. El láser ofrece ventajas cuando se busca conservar un acabado más limpio o producir piezas con detalle fino. El plasma sigue siendo útil, pero el nivel de acabado esperado debe definirse por escrito para evitar diferencias entre la muestra aprobada y la producción.
La geometría también es decisiva. Un diseño con ranuras estrechas, perforaciones pequeñas, radios definidos y múltiples cambios de dirección favorece el corte láser. Una placa de grandes dimensiones con contornos simples, cortes largos y tolerancias estructurales puede aprovechar mejor la velocidad del plasma.
El costo real incluye más que el corte
Comparar una tarifa por hora o por metro lineal lleva a decisiones incompletas. El costo real incorpora preparación de archivos, acomodo de piezas en placa, consumo de material, perforaciones, tiempos de corte, retiro de escoria, rectificado, inspección, empaque y transporte interno. También incluye el riesgo de que una pieza no ensamble y obligue a corregirla en taller o, peor aún, en obra.
El láser puede tener una tarifa inicial mayor en algunos trabajos, pero reducir operaciones secundarias y mejorar el aprovechamiento del material. Esto es relevante en series de piezas repetitivas o componentes que forman parte de un ensamble con tolerancias definidas.
El plasma puede reducir el costo de corte en placa gruesa y permitir mayor productividad en elementos estructurales. Su ventaja disminuye si cada pieza necesita un proceso manual prolongado para alcanzar la condición de borde requerida. La especificación debe considerar el proceso completo, desde el plano hasta el montaje final.
Cómo definir el proceso desde ingeniería
La selección debe realizarse antes de liberar la orden de fabricación. Un plano completo debe indicar material, espesor, tolerancias críticas, dimensiones de perforaciones, acabado de borde y procesos posteriores previstos. Si una superficie será soldada, galvanizada, pintada o maquinada, esa información debe llegar al fabricante desde el inicio.
También conviene validar cuatro aspectos con el responsable de fabricación:
- La función de la pieza dentro del ensamble y las dimensiones que no admiten desviación.
- El volumen de producción y si se trata de prototipos, lotes recurrentes o fabricación única.
- El acabado permitido en el borde y las operaciones secundarias aceptables.
- El programa de entrega, considerando preparación, inspección y habilitado posterior.
Este intercambio evita sobredimensionar el proceso. Pedir precisión láser para una placa que será mecanizada puede elevar el costo sin aportar valor. Solicitar plasma para una pieza con perforaciones pequeñas y ensamble crítico puede trasladar el problema a una etapa posterior.
Fabricación propia para decisiones con respaldo técnico
En proyectos de infraestructura, la pieza cortada rara vez es un elemento aislado. Forma parte de una estructura, un gabinete, un poste, un sistema de tierra física o un conjunto que debe resistir cargas, condiciones ambientales y operación continua. Por ello, el corte debe coordinarse con ingeniería estructural, soldadura, recubrimientos y control dimensional.
SOLET integra fabricación de estructuras metálicas y corte especializado para responder a esa lógica de proyecto. La ventaja de trabajar con un fabricante que comprende el ensamble completo es que la recomendación no se limita a separar material: busca que cada componente llegue a la siguiente etapa con la condición adecuada para fabricar, instalar y operar con confiabilidad.
La mejor elección entre láser y plasma comienza con una pregunta concreta: ¿qué debe hacer la pieza después de ser cortada? Cuando esa respuesta está definida por ingeniería, el proceso deja de ser una variable de compra y se convierte en una decisión que protege calidad, plazo y desempeño en campo.